 Retour d’expérience
Erreur Classique
Former transmet un contenu, sécuriser rend les équipes capables d'agir. Sur les équipements sous pression, c'est dans cet écart que le risque s'installe.
Ressources · Réglementaire
Application de la BSERR 2026-001 du 3 mars 2026
AQUAP 2005/01 – Inspection des ESP calorifugés : du calorifuge au plan de contrôle
Peut-on réellement inspecter un équipement sous pression sans déposer systématiquement son calorifuge ?
Lorsqu’un équipement sous pression est revêtu extérieurement ou intérieurement, ou lorsqu’il est muni d’un garnissage intérieur, une diƯiculté apparaît rapidement lors des inspections réglementaires :
Comment apprécier l’état réel de la paroi lorsque celle-ci n’est pas directement accessible ?
La réponse ne consiste pas nécessairement à déposer systématiquement l’ensemble du calorifuge.
Le guide AQUAP 2005/01 propose justement une méthodologie permettant d’organiser les inspections réglementaires des équipements sous pression revêtus intérieurement et/ou extérieurement ou munis d’un garnissage intérieur.
Sa révision 5, datée du 21 janvier 2026, intègre notamment les tuyauteries ainsi que des modèles génériques de plans de contrôle. Elle a été oƯiciellement approuvée par la décision BSERR n° 2026-001 du 3 mars 2026, prise en application de l’article 16-II de l’arrêté du 20 novembre 2017.
Une révision oƯiciellement approuvée :
Décision BSERR n° 2026-001 du 3 mars 2026 (NOR : TECP2536631S), approuvant le guide AQUAP 2005/01 Rév. 5 du 21 janvier 2026 en application de l’article 16-II de l’arrêté du 20 novembre 2017.
Mais l’intérêt de ce guide va bien au-delà de la seule question : « Faut-il déposer le calorifuge ? »
La véritable démarche consiste à déterminer :
Où contrôler, pourquoi contrôler à cet endroit, avec quelle méthode, et comment démontrer que le programme retenu permet d’apprécier suƯisamment l’état de l’équipement.
1. Le calorifuge ne supprime pas l'obligation d'apprécier l'état de la paroi
Un équipement calorifugé présente une diƯiculté évidente : la paroi sous pression n'est plus directement observable.
Pour autant, la présence d'un dispositif d'isolation thermique ou phonique ne doit pas conduire à considérer l'équipement comme inaccessible à l'inspection.
Il faut au contraire mettre en place une stratégie permettant d'apprécier les zones susceptibles d'être aƯectées par des mécanismes de dégradation.
Cette logique impose de dépasser une approche purement visuelle de l'inspection.
L'objectif n'est plus seulement : « Voir la paroi »
Mais : « Disposer d'éléments suƯisamment représentatifs pour apprécier son état ».
C'est précisément là que le plan de contrôle prend toute son importance.
2. Le point de départ : connaître l'équipement et ses mécanismes de dégradation
La préparation d’un plan ou programme de contrôle ne devrait pas commencer par le choix d’une technique de contrôle non destructif.
Elle commence par la connaissance de l'équipement.
L'exploitant doit notamment prendre en considération :
Cette connaissance doit permettre d'identifier les modes de dégradation susceptibles d'aƯecter l'équipement.
C'est une étape essentielle.
Car un plan de contrôle pertinent n'est pas un catalogue de CND.
Il doit être construit à partir d'une question beaucoup plus simple :
Qu'est-ce qui peut dégrader cet équipement, et où cette dégradation a-t-elle le plus de probabilité d'apparaître ?
3. Identifier les zones sensibles avant de décider où déposer
Dans le cas d'un équipement calorifugé, toutes les zones ne présentent pas nécessairement le même niveau de risque.
Certaines configurations peuvent favoriser :
L'analyse doit donc rechercher les zones potentiellement sensibles.
Selon l'équipement, il peut notamment s'agir des changements de géométrie, points bas, supports, piquages, zones de raccordement, ouvertures, singularités, interfaces ou zones susceptibles de retenir l'humidité.
Le principe devient alors :
identifier les zones sensibles → sélectionner les zones à examiner → choisir le moyen de contrôle approprié.
L’analyse oriente les zones à mettre à nu et les méthodes de contrôle, sans écarter les déposes et étendues minimales prescrites par les dispositions applicables du guide.
4. Le plan de contrôle : le cœur de la démarche
Lorsqu’un plan de contrôle est prévu par les dispositions applicables, il formalise la démarche. Pour les tuyauteries, les dispositions relatives au plan sont transcrites dans le programme de contrôle. La situation réglementaire de chaque équipement doit être vérifiée préalablement.
Ce document doit traduire la connaissance de l'équipement en un programme d'inspection exploitable.
Il doit notamment permettre de répondre aux questions suivantes :
Quelles zones doivent être examinées ?
Quels modes de dégradation recherche-t-on ?
Quelle méthode de contrôle est adaptée ?
Quelle surface ou quelle longueur doit être contrôlée ?
Quels résultats conduiront à étendre les investigations ?
Comment les contrôles réalisés seront-ils tracés ?
Pour les équipements courants, des modèles peuvent servir de base.
Pour les équipements ne correspondant pas à ces configurations, le plan doit être adapté à leur situation particulière.
La Révision 5 renforce également cette logique pour les tuyauteries.
On passe donc progressivement d'une approche « Je dépose X % du calorifuge » à une approche beaucoup plus technique :
« Je construis un programme de contrôle représentatif des mécanismes de dégradation susceptibles d'aƯecter mon équipement. »
Cette diƯérence est fondamentale.
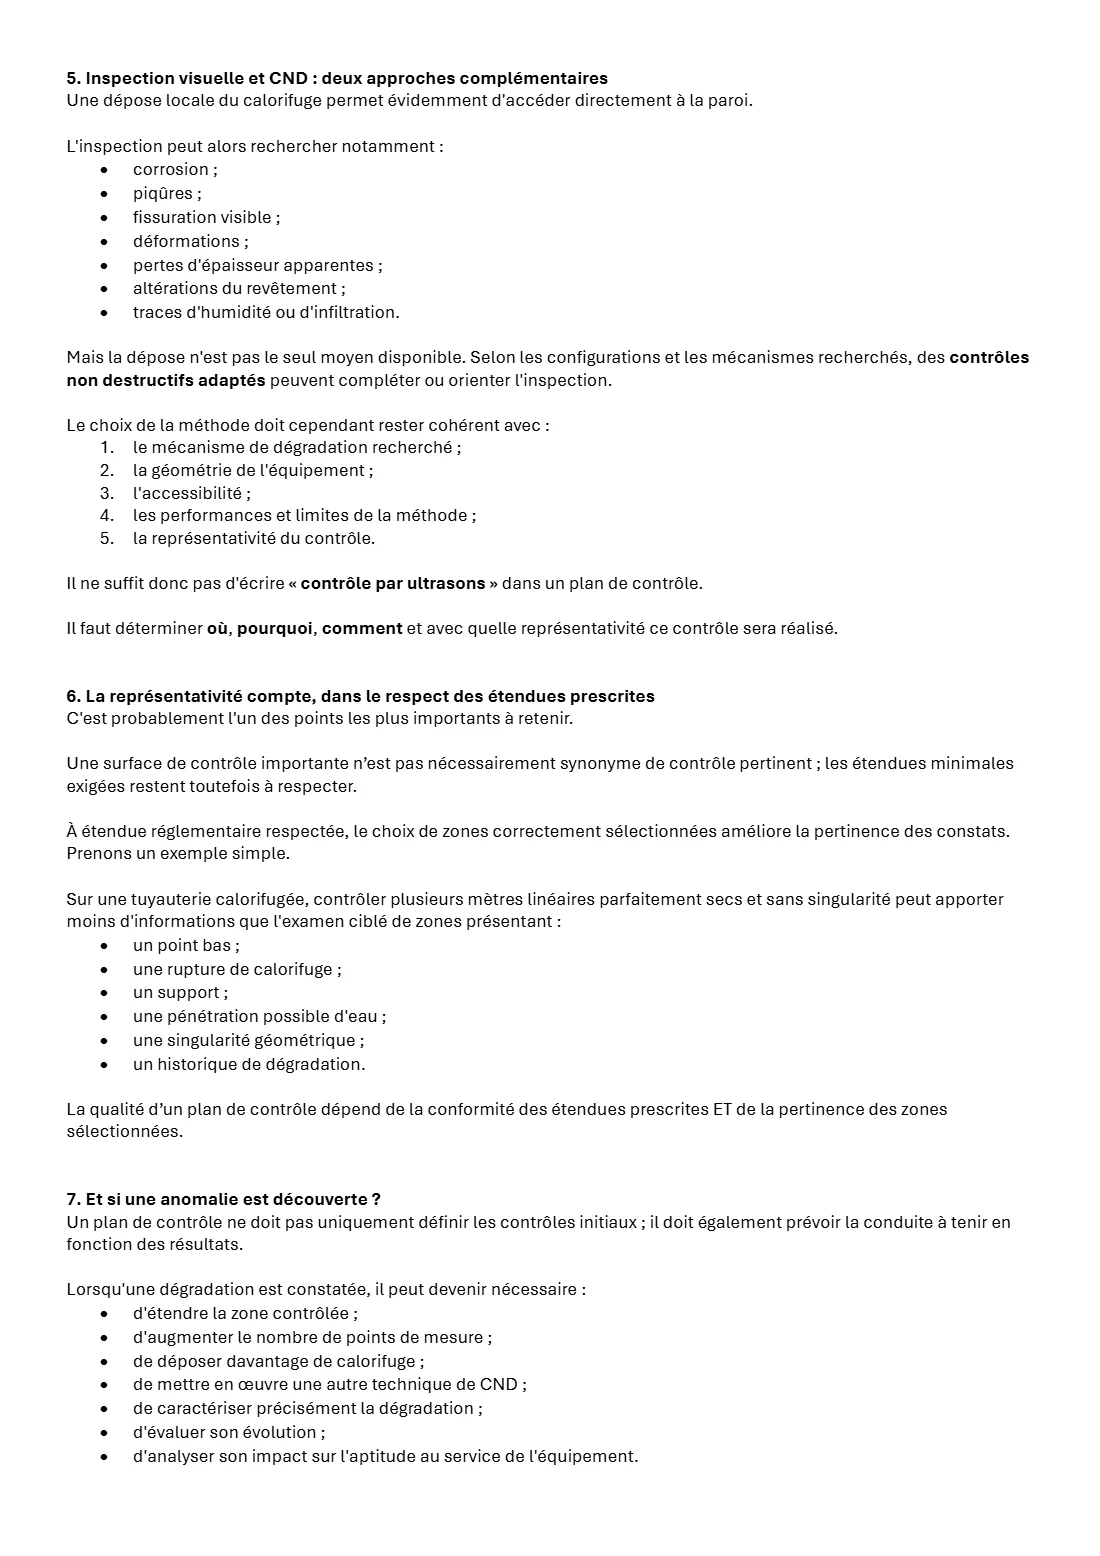
5. Inspection visuelle et CND : deux approches complémentaires
Une dépose locale du calorifuge permet évidemment d'accéder directement à la paroi.
L'inspection peut alors rechercher notamment :
Mais la dépose n'est pas le seul moyen disponible. Selon les configurations et les mécanismes recherchés, des contrôles non destructifs adaptés peuvent compléter ou orienter l'inspection.
Le choix de la méthode doit cependant rester cohérent avec :
1. le mécanisme de dégradation recherché ;
2. la géométrie de l'équipement ;
3. l'accessibilité ;
4. les performances et limites de la méthode ;
5. la représentativité du contrôle.
Il ne suƯit donc pas d'écrire « contrôle par ultrasons » dans un plan de contrôle.
Il faut déterminer où, pourquoi, comment et avec quelle représentativité ce contrôle sera réalisé.
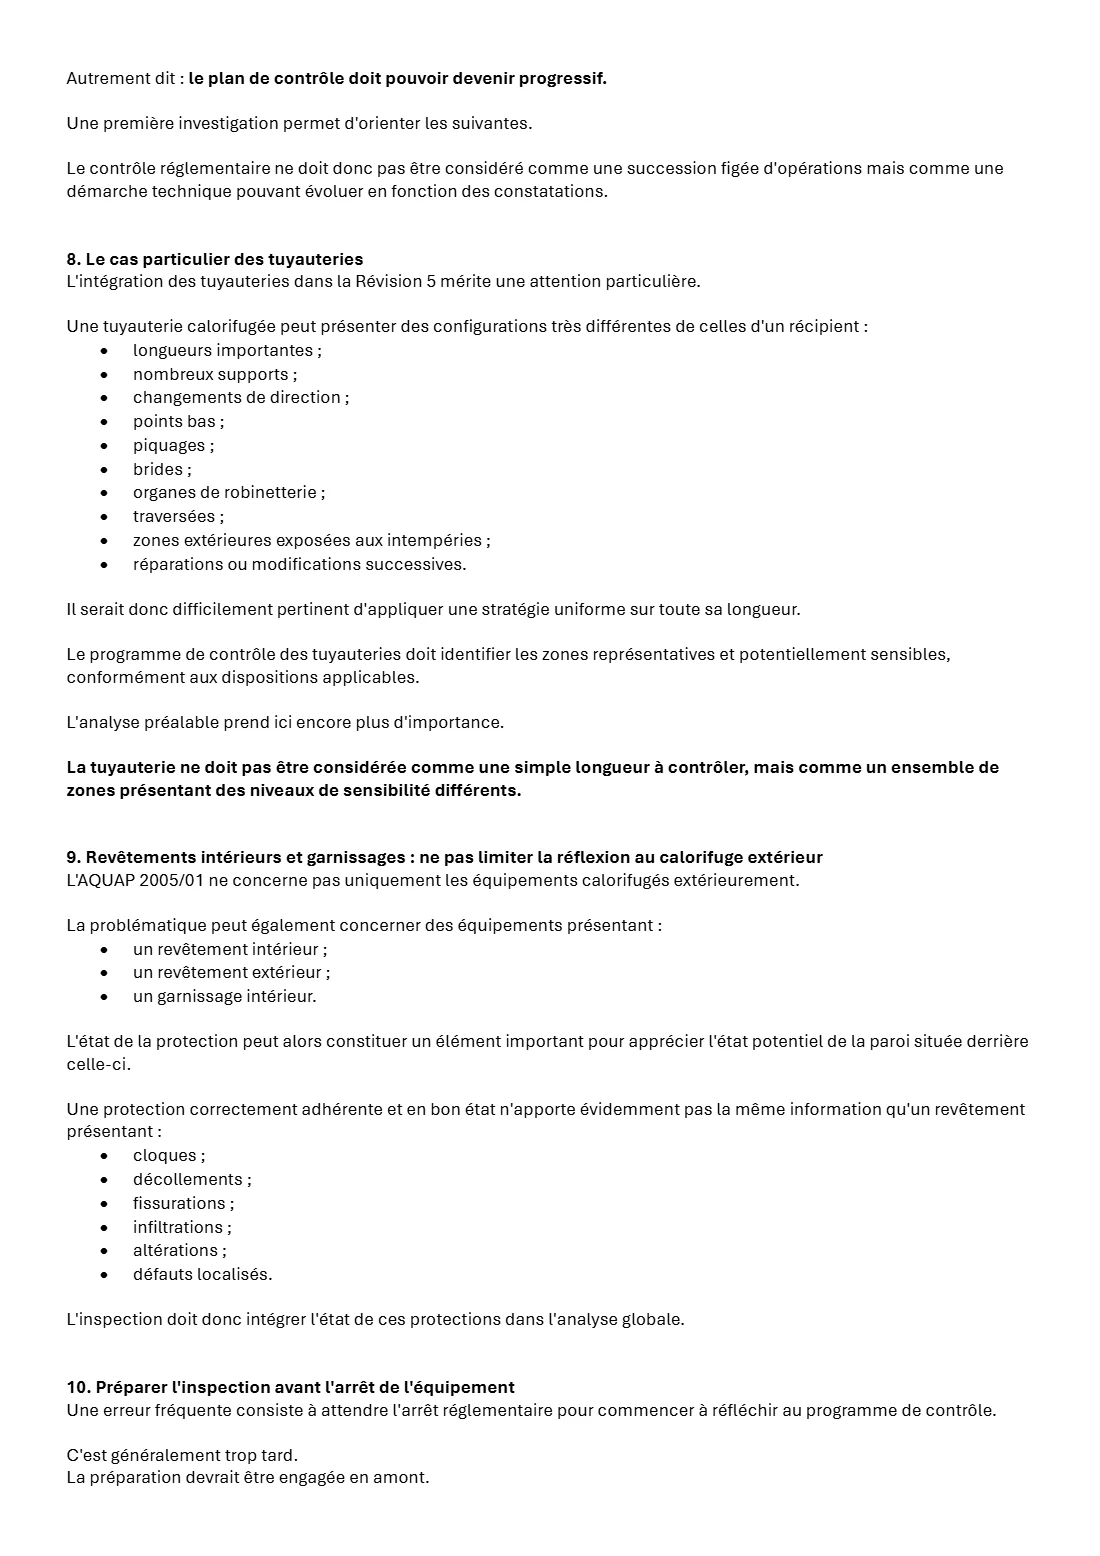
6. La représentativité compte, dans le respect des étendues prescrites
C'est probablement l'un des points les plus importants à retenir.
Une surface de contrôle importante n’est pas nécessairement synonyme de contrôle pertinent ; les étendues minimales exigées restent toutefois à respecter.
À étendue réglementaire respectée, le choix de zones correctement sélectionnées améliore la pertinence des constats.
Prenons un exemple simple.
Sur une tuyauterie calorifugée, contrôler plusieurs mètres linéaires parfaitement secs et sans singularité peut apporter moins d'informations que l'examen ciblé de zones présentant :
La qualité d’un plan de contrôle dépend de la conformité des étendues prescrites ET de la pertinence des zones sélectionnées.
7. Et si une anomalie est découverte ?
Un plan de contrôle ne doit pas uniquement définir les contrôles initiaux ; il doit également prévoir la conduite à tenir en fonction des résultats.
Lorsqu'une dégradation est constatée, il peut devenir nécessaire :
Autrement dit : le plan de contrôle doit pouvoir devenir progressif.
Une première investigation permet d'orienter les suivantes.
Le contrôle réglementaire ne doit donc pas être considéré comme une succession figée d'opérations mais comme une démarche technique pouvant évoluer en fonction des constatations.
8. Le cas particulier des tuyauteries
L'intégration des tuyauteries dans la Révision 5 mérite une attention particulière.
Une tuyauterie calorifugée peut présenter des configurations très diƯérentes de celles d'un récipient :
Il serait donc diƯicilement pertinent d'appliquer une stratégie uniforme sur toute sa longueur.
Le programme de contrôle des tuyauteries doit identifier les zones représentatives et potentiellement sensibles, conformément aux dispositions applicables.
L'analyse préalable prend ici encore plus d'importance.
La tuyauterie ne doit pas être considérée comme une simple longueur à contrôler, mais comme un ensemble de zones présentant des niveaux de sensibilité diƯérents.
9. Revêtements intérieurs et garnissages : ne pas limiter la réflexion au calorifuge extérieur
L'AQUAP 2005/01 ne concerne pas uniquement les équipements calorifugés extérieurement.
La problématique peut également concerner des équipements présentant :
L'état de la protection peut alors constituer un élément important pour apprécier l'état potentiel de la paroi située derrière celle-ci.
Une protection correctement adhérente et en bon état n'apporte évidemment pas la même information qu'un revêtement présentant :
L'inspection doit donc intégrer l'état de ces protections dans l'analyse globale.
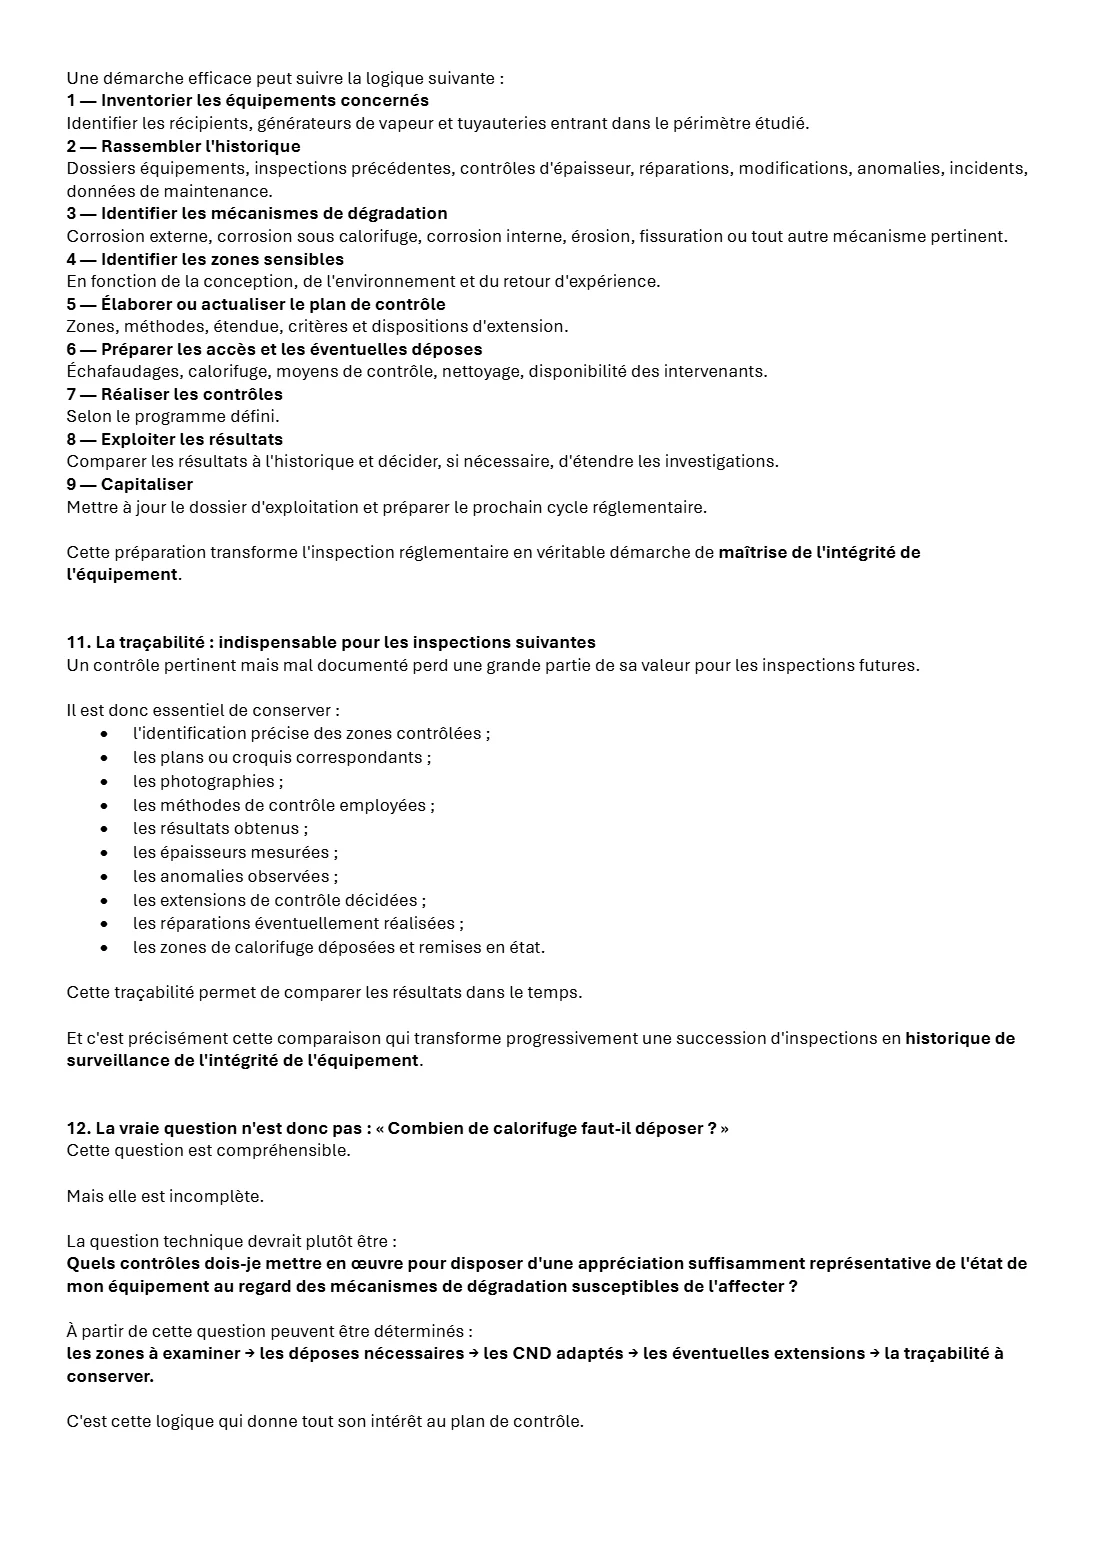
10. Préparer l'inspection avant l'arrêt de l'équipement
Une erreur fréquente consiste à attendre l'arrêt réglementaire pour commencer à réfléchir au programme de contrôle.
C'est généralement trop tard.
La préparation devrait être engagée en amont.
Une démarche eƯicace peut suivre la logique suivante :
1 — Inventorier les équipements concernés
Identifier les récipients, générateurs de vapeur et tuyauteries entrant dans le périmètre étudié.
2 — Rassembler l'historique
Dossiers équipements, inspections précédentes, contrôles d'épaisseur, réparations, modifications, anomalies, incidents, données de maintenance.
3 — Identifier les mécanismes de dégradation
Corrosion externe, corrosion sous calorifuge, corrosion interne, érosion, fissuration ou tout autre mécanisme pertinent.
4 — Identifier les zones sensibles
En fonction de la conception, de l'environnement et du retour d'expérience.
5 — Élaborer ou actualiser le plan de contrôle
Zones, méthodes, étendue, critères et dispositions d'extension.
6 — Préparer les accès et les éventuelles déposes
Échafaudages, calorifuge, moyens de contrôle, nettoyage, disponibilité des intervenants.
7 — Réaliser les contrôles
Selon le programme défini.
8 — Exploiter les résultats
Comparer les résultats à l'historique et décider, si nécessaire, d'étendre les investigations.
9 — Capitaliser
Mettre à jour le dossier d'exploitation et préparer le prochain cycle réglementaire.
Cette préparation transforme l'inspection réglementaire en véritable démarche de maîtrise de l'intégrité de l'équipement.
11. La traçabilité : indispensable pour les inspections suivantes
Un contrôle pertinent mais mal documenté perd une grande partie de sa valeur pour les inspections futures.
Il est donc essentiel de conserver :
Cette traçabilité permet de comparer les résultats dans le temps.
Et c'est précisément cette comparaison qui transforme progressivement une succession d'inspections en historique de surveillance de l'intégrité de l'équipement.
12. La vraie question n'est donc pas : « Combien de calorifuge faut-il déposer ? »
Cette question est compréhensible.
Mais elle est incomplète.
La question technique devrait plutôt être :
Quels contrôles dois-je mettre en œuvre pour disposer d'une appréciation suƯisamment représentative de l'état de mon équipement au regard des mécanismes de dégradation susceptibles de l'aƯecter ?
À partir de cette question peuvent être déterminés :
les zones à examiner → les déposes nécessaires → les CND adaptés → les éventuelles extensions → la traçabilité à conserver.
C'est cette logique qui donne tout son intérêt au plan de contrôle.
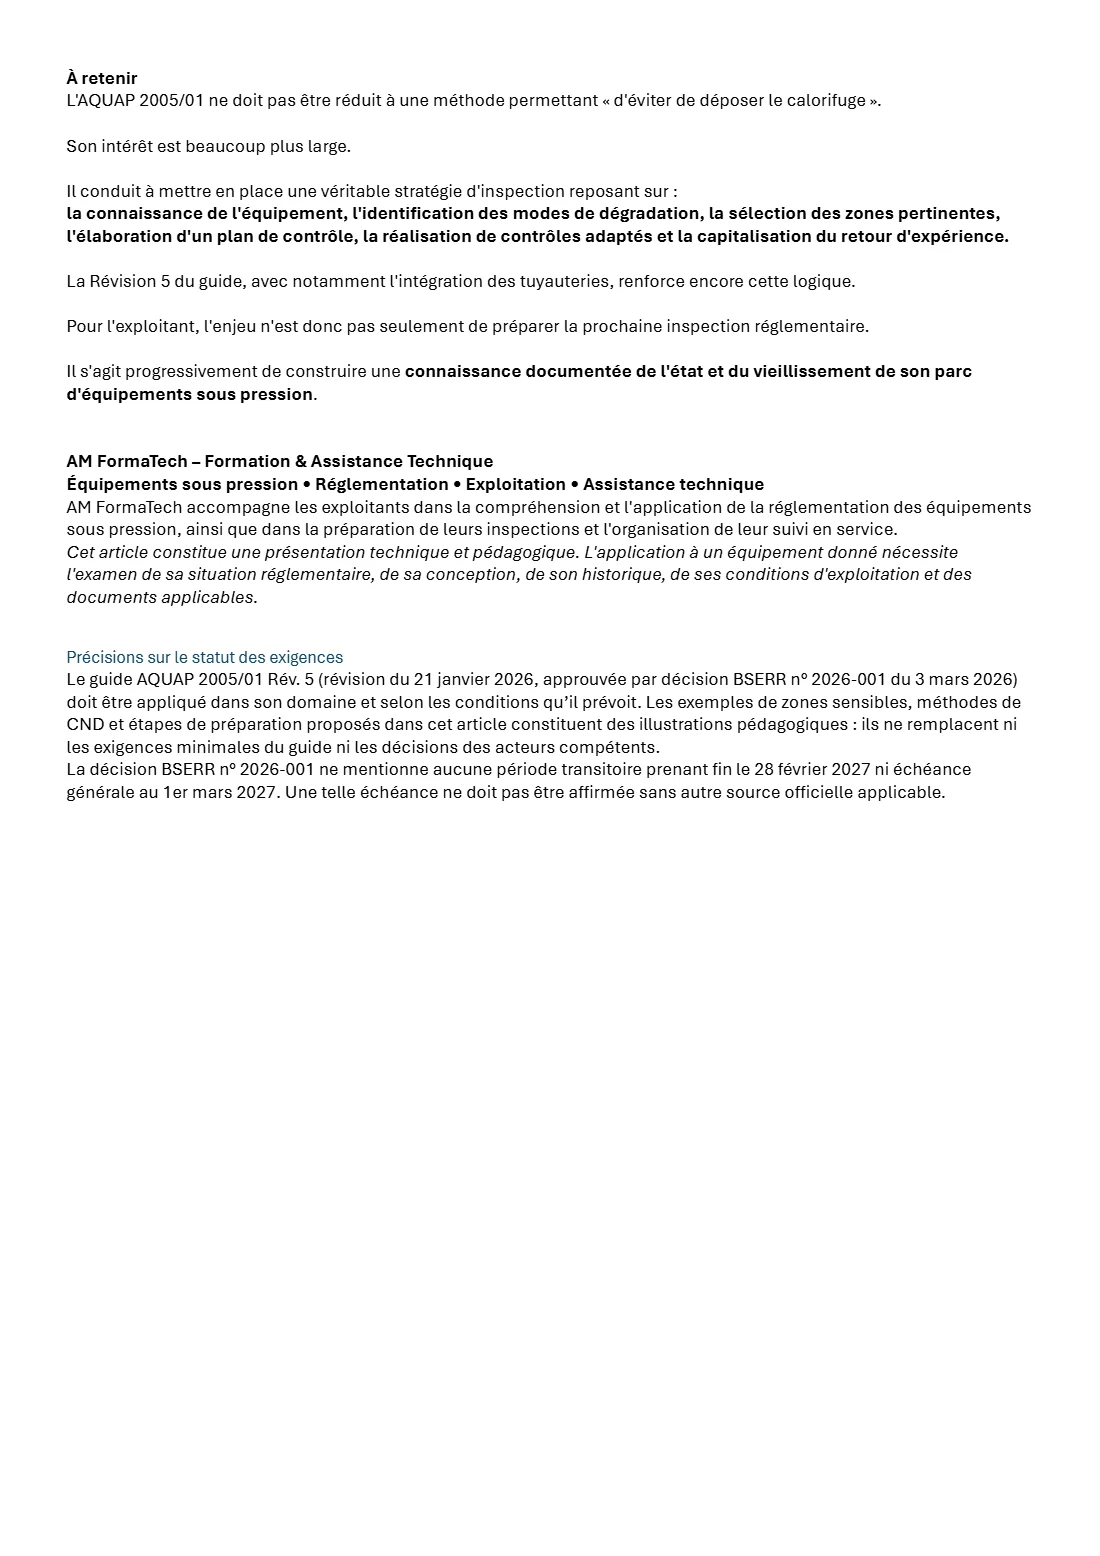
À retenir
L'AQUAP 2005/01 ne doit pas être réduit à une méthode permettant « d'éviter de déposer le calorifuge ».
Son intérêt est beaucoup plus large.
Il conduit à mettre en place une véritable stratégie d'inspection reposant sur :
la connaissance de l'équipement, l'identification des modes de dégradation, la sélection des zones pertinentes, l'élaboration d'un plan de contrôle, la réalisation de contrôles adaptés et la capitalisation du retour d'expérience.
La Révision 5 du guide, avec notamment l'intégration des tuyauteries, renforce encore cette logique.
Pour l'exploitant, l'enjeu n'est donc pas seulement de préparer la prochaine inspection réglementaire.
Il s'agit progressivement de construire une connaissance documentée de l'état et du vieillissement de son parc d'équipements sous pression.
AM FormaTech – Formation & Assistance Technique
Équipements sous pression • Réglementation • Exploitation • Assistance technique
AM FormaTech accompagne les exploitants dans la compréhension et l'application de la réglementation des équipements sous pression, ainsi que dans la préparation de leurs inspections et l'organisation de leur suivi en service.
Cet article constitue une présentation technique et pédagogique. L'application à un équipement donné nécessite l'examen de sa situation réglementaire, de sa conception, de son historique, de ses conditions d'exploitation et des documents applicables.
Précisions sur le statut des exigences
Le guide AQUAP 2005/01 Rév. 5 (révision du 21 janvier 2026, approuvée par décision BSERR n° 2026-001 du 3 mars 2026) doit être appliqué dans son domaine et selon les conditions qu’il prévoit. Les exemples de zones sensibles, méthodes de
CND et étapes de préparation proposés dans cet article constituent des illustrations pédagogiques : ils ne remplacent ni les exigences minimales du guide ni les décisions des acteurs compétents.
La décision BSERR n° 2026-001 ne mentionne aucune période transitoire prenant fin le 28 février 2027 ni échéance générale au 1er mars 2027. Une telle échéance ne doit pas être aƯirmée sans autre source oƯicielle applicable.
Pour situer vos équipements, faites le diagnostic Maîtrise Pression ou réservez un Audit Flash ESP offert.
Retour d’expérienceFormer transmet un contenu, sécuriser rend les équipes capables d'agir. Sur les équipements sous pression, c'est dans cet écart que le risque s'installe.
 Fiche pratique
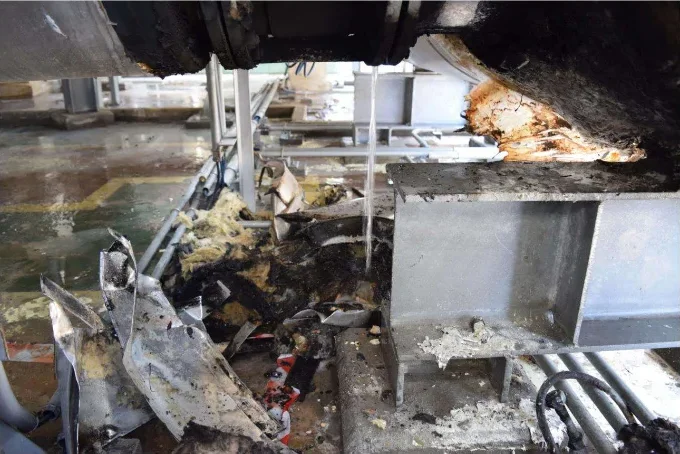
Sur un équipement sous pression, une erreur engage aussitôt la production, la sécurité des personnes et votre responsabilité pénale.
 Fiche pratique
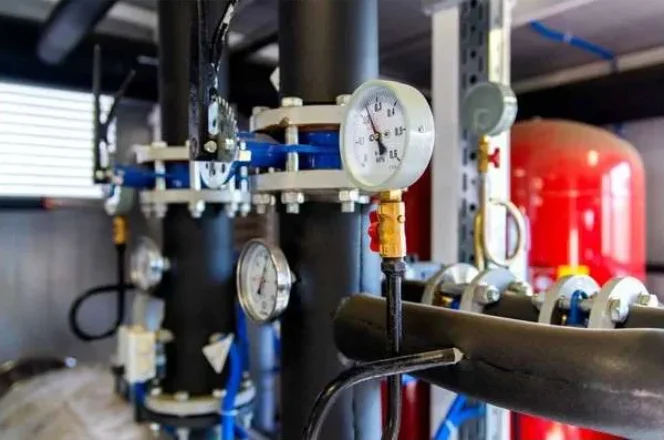
Un contrôle réglementaire valide l'état d'un équipement à un instant donné. Trois questions à poser à vos équipes pour savoir s'il est vraiment maîtrisé.